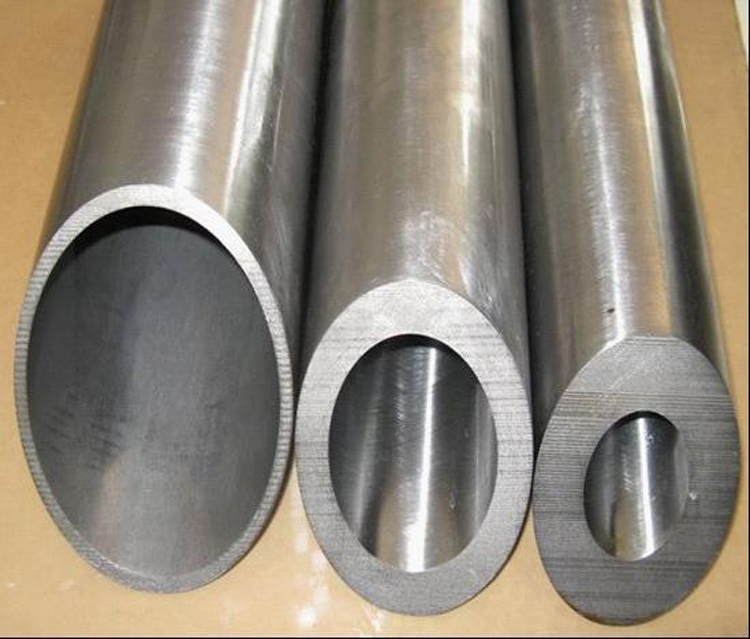
Hriadeľové časti sú jednou z typických častí, s ktorými sa často vyskytujú v strojoch. Používajú sa hlavne na podopretie nulového hriadeľa prevodovky.
Komponenty, ktoré prenášajú krútiaci moment a nesú zaťaženie. Časti hriadeľa sú rotujúce časti, ktorých dĺžka je väčšia ako priemer a vo všeobecnosti sa skladajú z vonkajšieho valcového povrchu, kužeľového povrchu, vnútorného otvoru a závitu sústredného hriadeľa a zodpovedajúceho koncového povrchu. Podľa rôznych konštrukčných tvarov možno časti hriadeľa rozdeliť na optické hriadele, stupňovité hriadele, duté hriadele a kľukové hriadele.
Hriadele s pomerom dĺžky k priemeru menším ako 5 sa nazývajú krátke hriadele a hriadele s pomerom väčším ako 20 sa nazývajú štíhle hriadele. Väčšina hriadeľov sa nachádza medzi týmito dvoma hodnotami.
Hriadeľ je podopretý ložiskom a časť hriadeľa, ktorá je s ložiskom spojená, sa nazýva čap nápravy. Čapy nápravy sú štandardom pre montáž hriadeľov. Ich presnosť a kvalita povrchu sa vo všeobecnosti vyžadujú na vysokej úrovni. Ich technické požiadavky sú vo všeobecnosti formulované podľa hlavných funkcií a pracovných podmienok hriadeľa, zvyčajne sa týkajú nasledujúcich položiek:
(1) Rozmerová presnosť. Na určenie polohy hriadeľa sa zvyčajne vyžaduje vysoká rozmerová presnosť ložiskového čapu (IT5 ~ IT7). Vo všeobecnosti je rozmerová presnosť hriadeľového čapu pri montáži prevodových častí relatívne nízka (IT6~IT9).
(2) Presnosť geometrického tvaru Presnosť geometrického tvaru hriadeľových častí sa vzťahuje najmä na kruhovitosť, valcovitosť atď. čapu, vonkajšieho kužeľa, otvoru Morseovho kužeľa atď. Tolerancia by sa vo všeobecnosti mala obmedziť v rámci rozsahu rozmerových tolerancií. Pre vnútorné a vonkajšie kruhové povrchy s vyššími požiadavkami na presnosť by mala byť povolená odchýlka vyznačená na výkrese.
(3) Presnosť vzájomnej polohy Požiadavky na presnosť polohy hriadeľových častí sú určené hlavne polohou a funkciou hriadeľa v stroji. Vo všeobecnosti je potrebné zabezpečiť požiadavky na súososť čapu hriadeľa zmontovaných prevodových častí s nosným čapom hriadeľa, inak to ovplyvní presnosť prenosu prevodových častí (ozubené kolesá atď.) a bude to generovať hluk. Pri bežných presných hriadeľoch je radiálna hádzavosť zodpovedajúcej časti hriadeľa k nosnému čapu zvyčajne 0,01~0,03 mm a pri vysoko presných hriadeľoch (ako sú hlavné hriadele) je to zvyčajne 0,001~0,005 mm.
(4) Drsnosť povrchu Drsnosť povrchu priemeru hriadeľa zodpovedajúceho prevodovej časti je vo všeobecnosti Ra2,5~0,63 μm a drsnosť povrchu priemeru nosného hriadeľa zodpovedajúceho ložisku je Ra0,63~0,16 μm.
Polotovary a materiály skladaných hriadeľových častí
(1) Polotovary hriadeľových častí Hriadeľové časti je možné vybrať ako polotovary, výkovky a iné formy podľa požiadaviek použitia, typu výroby, podmienok zariadenia a konštrukcie. Pre hriadele s malým rozdielom vonkajšieho priemeru sa zvyčajne používajú tyčové materiály; pre stupňovité hriadele alebo dôležité hriadele s veľkým vonkajším priemerom sa často používajú výkovky, čo šetrí materiál a znižuje pracovné zaťaženie obrábania. Zlepšujú sa mechanické vlastnosti.
Podľa rôznych výrobných mierok existujú dva typy metód kovania polotovarov: voľné kovanie a zápustkové kovanie. Ľahké kovanie sa používa najmä pre malosériovú a stredne sériovú výrobu a zápustkové kovanie sa používa pre hromadnú výrobu.
(2) Materiál častí hriadeľa Časti hriadeľa by mali byť vyrobené z rôznych materiálov a mali by sa dodržiavať rôzne špecifikácie tepelného spracovania (ako napríklad kalenie a popúšťanie, normalizácia, kalenie atď.) podľa rôznych pracovných podmienok a požiadaviek na použitie, aby sa dosiahla určitá pevnosť, húževnatosť a odolnosť proti oderu.
Oceľ 45 je bežným materiálom na hriadeľové časti. Je lacná a po kalení a popúšťaní (alebo normalizácii) dosahuje lepší rezný výkon a komplexné mechanické vlastnosti, ako je vyššia pevnosť a húževnatosť. Po kalení môže tvrdosť povrchu dosiahnuť až 45~52HRC.
Legovaná konštrukčná oceľ, ako napríklad 40Cr, je vhodná na hriadeľové súčiastky so strednou presnosťou a vysokou rýchlosťou. Po kalení a popúšťaní má tento druh ocele lepšie komplexné mechanické vlastnosti.
Ložisková oceľ GCr15 a pružinová oceľ 65Mn po kalení a popúšťaní a povrchovom vysokofrekvenčnom kalení môžu mať povrchovú tvrdosť 50-58HRC a majú vysokú odolnosť proti únave a dobrú odolnosť proti opotrebovaniu, čo sa dá použiť na výrobu vysoko presných hriadeľov.
Hlavný hriadeľ presného obrábacieho stroja (ako napríklad hriadeľ brúsneho kotúča brúsky, vreteno súradnicovej vyvrtávačky) môže byť vyrobený z nitridu ocele 38CrMoAIA. Po kalení, popúšťaní a povrchovej nitridácii môže táto oceľ nielen dosiahnuť vysokú povrchovú tvrdosť, ale zachovať si aj mäkké jadro, takže má dobrú rázovú odolnosť a húževnatosť. V porovnaní s cementovanou a kalenou oceľou má vlastnosti malej deformácie pri tepelnom spracovaní a vyššej tvrdosti.
Oceľ č. 45 sa široko používa v strojárstve a má veľmi dobré mechanické vlastnosti. Je to však oceľ so stredným obsahom uhlíka a jej kalenie nie je dobré. Oceľ č. 45 sa dá kaliť na HRC42~46. Preto, ak je požadovaná povrchová tvrdosť a sú požadované vynikajúce mechanické vlastnosti ocele 45#, povrch ocele 45# sa často kalí (vysokofrekvenčné kalenie alebo priame kalenie), aby sa dosiahla požadovaná povrchová tvrdosť.
Poznámka: Oceľ č. 45 s priemerom 8 – 12 mm je náchylná na praskanie počas kalenia, čo je zložitejší problém. Súčasnými opatreniami, ktoré sa používajú, je rýchle miešanie vzorky vo vode počas kalenia alebo chladenie olejom, aby sa predišlo prasklinám.
Národná čínska značka č. 45 č. Norma UNS č. GB 699-88
Chemické zloženie (%) 0,42-0,50C, 0,17-0,37Si, 0,50-0,80Mn, 0,035P, 0,035S, 0,25Ni, 0,25Cr, 0,25Cu
Tvar ingot, sochor, tyč, rúra, plech, pás, stav bez tepelného spracovania, žíhanie, normalizácia, popúšťanie za vysokej teploty
Pevnosť v ťahu MPa 600 Medza klzu MPa 355 Predĺženie % 16
Skladanie v oblasti opravy foriem
Model spotrebného materiálu na zváranie foriem pre oceľ č. 45 je: CMC-E45
Je to jediný zvárací drôt pre stredne tvrdú oceľ s dobrými spojovacími vlastnosťami, vhodný pre vzduchom chladenú oceľ, liatu oceľ: ako napríklad ICD5, 7CrSiMnMoV… atď. Formy na automatické plechové kryty a veľké plechové lisovacie formy na ťahanie a opravu natiahnutých dielov a možno ho použiť aj na výrobu tvrdých povrchov.
Okrem toho je potrebné pri používaní venovať pozornosť niektorým veciam:
1. Pred inštaláciou vo vlhkom prostredí by sa mala elektróda sušiť pri teplote 150 – 200 °C počas 30 – 50 minút.
2. Vo všeobecnosti je predhriatie nad 200 °C, po zváraní ochladenie vzduchom a ak je to možné, najlepšie je odbúranie napätia.
3. Ak je potrebné viacvrstvové zváranie povrchov, použite ako základný náter CMC-E30N, aby ste dosiahli lepší zvárací účinok.
Tvrdosť HRC 48-52
Hlavné zložky Cr Si Mn C
Použiteľný rozsah prúdu:
Priemer a dĺžka m/m 3,2*350 mm 4,0*350 mm
Na výrobu základne formy sa používa oceľ s hrúbkou 45 z našej továrnepleseň.
Čas uverejnenia: 29. novembra 2021